
Des composants structurels mécaniques et des pièces conductrices électriques aux assemblages légers automobiles et aux cadres de construction, les matériaux en aluminium occupent une position irremplaçable dans la fabrication mondiale moderne. Les tôles, tubes, barres omnibus, barres pleines et profilés extrudés en aluminium sont largement adoptés dans les secteurs des machines, de la transmission d'énergie nouvelle, des transports et du bâtiment. De nombreux acheteurs se concentrent uniquement sur les nuances d'alliage et les dimensions extérieures lors de la passation de commandes, mais négligent le traitement thermique, la procédure essentielle qui détermine directement les performances mécaniques finales. Même avec une composition chimique identique, les produits en aluminium offriront une résistance, une dureté, une stabilité dimensionnelle et une résistance à la corrosion complètement différentes s'ils sont traités avec des cycles thermiques inappropriés. Pour les acheteurs étrangers, bien comprendre le fonctionnement du traitement thermique des alliages d’aluminium permet d’éviter les risques liés à la qualité et de sélectionner des solutions matérielles adaptées aux projets du monde réel.
L'aluminium pur présente une ductilité exceptionnelle mais une résistance relativement faible. Sa résistance à la traction recuite reste généralement comprise entre 60 et 90 MPa, il ne peut donc pas supporter de lourdes charges de manière indépendante. Les produits industriels en aluminium les plus largement utilisés reposent sur des éléments d’alliage et un traitement thermique précis pour obtenir des performances globales équilibrées. Les qualités courantes traitables thermiquement couvrent les 6061, 6063 de la série 6xxx, les 7075 haute résistance de la série 7xxx et le 2024 appartenant à la série 2xxx. Ces alliages contiennent des éléments magnésium-silicium, zinc-magnésium ou cuivre dont la solubilité dans l'aluminium solide change considérablement sous différentes températures. La technologie de traitement thermique exploite pleinement cette propriété métallurgique : en ajustant la température et le temps de maintien, les fabricants contrôlent l'état de précipitation des particules de seconde phase à l'intérieur des grains métalliques, bloquent le mouvement des dislocations et réalisent un renforcement significatif. Il convient de noter que tout l’aluminium ne peut pas être durci par traitement thermique. Les matériaux en aluminium pur 1xxx, en aluminium-magnésium 3xxx et 5xxx gagnent en résistance principalement grâce au laminage à froid et à l'étirement, et ne peuvent être ramollis que par recuit au lieu d'un durcissement par précipitation.
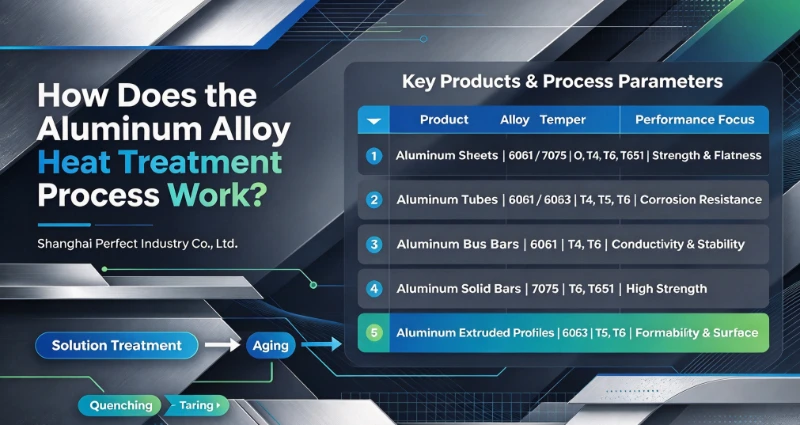
Un flux de travail complet de traitement thermique pour l'aluminium traitable thermiquement comprend trois phases séquentielles clés : le traitement thermique de mise en solution, la trempe et le vieillissement. Chaque phase impose des exigences strictes en matière de température, de durée de maintien et de vitesse de refroidissement, et de minuscules écarts de paramètres entraîneront des défauts de qualité au niveau des lots pour les tôles, les tubes, les barres et les profilés.
Le traitement thermique de mise en solution constitue la base de toute la procédure de renforcement. Les pièces en aluminium, notamment les plaques, les tubes sans soudure, les barres d'aluminium et les profilés extrudés, sont chauffées à 480-580°C selon les spécifications de l'alliage correspondantes. Lors d'une conservation suffisante de la chaleur, les grosses particules riches en alliages se dissolvent entièrement dans la matrice d'aluminium et forment une solution solide homogène dans toutes les sections transversales. Une microstructure uniforme après le traitement en solution crée des conditions préalables à un durcissement par vieillissement ultérieur. Une température de chauffage trop basse entraîne une dissolution incomplète des éléments d'alliage et une résistance finale insuffisante. Une surchauffe déclenchera une fonte naissante aux limites des grains, entraînant des dommages permanents qui ne pourront pas être réparés. Par conséquent, les fours de production nécessitent un contrôle strict de l’uniformité de la température afin de garantir un effet de chauffage constant pour l’ensemble du lot de produits semi-finis en aluminium.
Une fois le trempage dans la solution terminé, la trempe doit être exécutée sans délai. Les produits sont rapidement transférés dans de l'eau ou dans un milieu de trempe polymère pour un refroidissement rapide. L’objectif principal est de verrouiller les atomes d’alliage dissous dans le réseau d’aluminium et de maintenir des conditions de solution solide sursaturée. Si le refroidissement se déroule trop lentement, les atomes de soluté se sépareront prématurément en gros grains et le matériau perdra son potentiel d'amélioration ultérieure de sa résistance. La trempe génère inévitablement des contraintes internes résiduelles. Pour les tôles d'aluminium épaisses, les barres pleines de grand diamètre et les profilés extrudés de grande taille, un refroidissement inégal entre la surface et le noyau provoque facilement une déformation par flexion ou torsion. Cela explique pourquoi de nombreux produits finis adoptent une opération d'étirement de 1,5 % à 2,5 % après trempe pour soulager les contraintes. Un tel traitement correspond aux désignations de trempe T651 et T6511 largement répandues sur les documents d'inspection, qui représentent l'état de détente après trempe.
Le vieillissement est l’étape critique où la force cible apparaît. Juste après la trempe, l'aluminium reste mou et déformable. Au fil du temps ou de l’application d’une chaleur modérée, les atomes de soluté sursaturés précipitent et forment d’énormes particules de renforcement ultrafines à l’échelle nanométrique. Le vieillissement naturel a lieu à température ambiante pendant des jours ou des semaines et génère un état T4 avec une résistance moyenne et une bonne formabilité. Le vieillissement artificiel est plus populaire dans la production industrielle de masse : les matériaux sont chauffés entre 120 et 190 °C et conservés pendant des heures programmées pour accélérer la réaction de précipitation et obtenir un revenu T6 à haute résistance. Les fabricants doivent respecter strictement les courbes de vieillissement certifiées. Un vieillissement insuffisant ne peut pas débloquer tous les indicateurs mécaniques, tandis qu'un vieillissement excessif rendra les fins précipités plus grossiers et entraînera une baisse de résistance. Les fours vieillissants maintiennent normalement les fluctuations de température à ± 5°C pour stabiliser la qualité de la production.
Le durcissement par précipitation constitue le principe métallurgique sous-jacent. Au cours du vieillissement, les atomes de soluté forment d’abord de minuscules zones Guinier-Preston, puis évoluent en précipités métastables correspondant de manière cohérente au réseau cristallin d’aluminium. Ces microparticules uniformément dispersées entravent efficacement le mouvement des dislocations. Lorsqu'une charge externe est appliquée, les dislocations responsables de la déformation plastique ne peuvent pas facilement traverser ces barrières, de sorte que la dureté et la résistance à la traction sont considérablement améliorées. Différents systèmes d'alliages produisent différentes phases précipitées : Mg₂Si domine pour les tôles, tubes et profilés de la série 6xxx ; MgZn₂ pour les barres et plaques 7075 à haute résistance ; Composés Al₂Cu pour les matériaux en aluminium aérospatial 2xxx.
Les codes de tempérament contiennent des informations de traitement vitales pour les acheteurs internationaux.
Il est à noter que l’aluminium ayant une composition chimique identique se comportera totalement différemment sous des états différents. Les clients internationaux sont censés spécifier clairement la qualité et l'état de l'alliage lorsqu'ils soumettent des commandes d'achat de tôles, tubes, barres omnibus, barres ou profilés.
Plusieurs points de contrôle déterminent si l’aluminium traité thermiquement répond aux exigences d’approvisionnement. L'uniformité de la température du four garantit des performances stables sur l'ensemble du lot. Le délai de trempe, c'est-à-dire l'intervalle entre la décharge du four et l'immersion dans le liquide de trempe, doit être minimisé, en particulier pour les tôles épaisses et les barres de grandes dimensions. Le temps et la température de vieillissement doivent être conformes aux spécifications techniques officielles des alliages cibles. Des fournisseurs fiables effectuent des tests d'échantillonnage de dureté et de traction pour chaque lot et délivrent des certificats de test en usine avec des données de test authentiques pour la traçabilité.
Un traitement thermique bien exécuté optimise les performances globales des matériaux dans les applications réelles. Une barre en aluminium 7075‑T651 correctement traitée peut atteindre une résistance à la traction supérieure à 500 MPa, atteignant une résistance comparable à celle de l'acier tout en conservant une faible densité. Les feuilles et barres trempées T6 standard offrent une excellente usinabilité pour une découpe CNC de haute précision. Une distribution raisonnable des précipités améliore les performances anticorrosion, ce qui rendtubes en aluminiumet des profils compétents pour les environnements opérationnels côtiers humides. Les états sans contrainte réduisent considérablement les risques de déformation pendant l'usinage, satisfaisant aux exigences strictes de tolérance dimensionnelle des barres omnibus en aluminium conducteur de puissance et des composants structurels mécaniques.
La demande du marché mondial en aluminium traité thermiquement qualifié ne cesse de croître. L'industrie de l'énergie nouvelle achète de grandes quantités de barres omnibus en aluminium 6061-T6 pour des projets de stockage d'énergie et de transmission d'énergie. Les usines de machines adoptent des tôles, des tubes et des barres pleines 6061‑T6 pour les châssis d'équipement et la fabrication de pièces de rechange. Le secteur des transports sélectionne les barres et plaques 7075 à haute résistance pour les assemblages structurels légers. Les marchés de la construction consomment massivement des profilés extrudés 6063‑T5 / T6 pour la construction de murs-rideaux et de structures de support. Dans toutes les activités d’approvisionnement transfrontalier, les clients n’achètent pas simplement des semi-produits en aluminium brut, mais également une qualité de traitement thermique constante derrière chaque expédition.
Une qualité de traitement thermique stable ne peut être séparée de fournisseurs de matériaux expérimentés et responsables. Shanghai Perfect Industry Co., Ltd. se spécialise dans la fourniture d'une gamme complète de produits en aluminium, notamment des feuilles d'aluminium, des tubes en aluminium, des barres omnibus en aluminium,barres pleines en aluminiumet des profilés extrudés en aluminium pour des clients mondiaux, couvrant les machines, les énergies nouvelles, les transports, la construction et d'autres domaines industriels.
La société propose des nuances d'aluminium traitables thermiquement courantes telles que 6061, 6063 et 7075, prenant en charge des options de trempe complète allant de O, T4 à T6 et T651 pour les tôles, tubes, barres omnibus, barres et profilés. Chaque commande est fabriquée, inspectée et livrée strictement selon les exigences d'alliage, d'état, de dimension et de tolérance confirmées par le client, avec des certificats d'essai complets en usine fournis pour vérification. Shanghai Perfect Industry Co., Ltd. coopère avec des partenaires de transformation certifiés dont les installations de traitement thermique sont régulièrement étalonnées. Tous les paramètres de mise en solution, de trempe et de vieillissement sont entièrement documentés, de sorte que les importateurs étrangers reçoivent des produits en aluminium aux propriétés mécaniques vérifiables et stables au lieu de produits aux performances non garanties.
Au-delà de la gestion de la qualité des produits, Shanghai Perfect Industry Co., Ltd. se positionne comme un partenaire d'approvisionnement fiable à long terme pour les acheteurs du monde entier. Des tailles de commande flexibles sont disponibles, depuis les petites commandes d'essai jusqu'aux chargements complets de conteneurs. L'équipe remplit la documentation d'exportation standardisée et met en place des solutions logistiques internationales stables. Les ingénieurs commerciaux multilingues assurent une communication rapide tout au long du cycle de commande. Si les clients ont besoin de tôles d'aluminium 6061‑T651 pour le traitement mécanique, sans souduretubes en aluminiumpour la transmission de fluides, les barres omnibus en aluminium pour les projets électriques, les barres en aluminium massif pour l'usinage CNC ou les profilés extrudés personnalisés pour la construction, le personnel technique triera à l'avance les exigences précises en matière de spécifications, évitant ainsi les pertes inutiles causées par une mauvaise température ou une mauvaise sélection de paramètres.
En résumé, le traitement thermique des alliages d’aluminium appartient à une technologie métallurgique de précision très exigeante. Les fabricants dissolvent les éléments d'alliage sous traitement en solution à haute température, verrouillent l'état de la microstructure grâce à une trempe rapide et génèrent des précipités de renforcement par des cycles de vieillissement contrôlés. Cet ensemble de processus thermiques convertit l'aluminium ordinaire en matériaux industriels légers et hautes performances largement adoptés dans de nombreux secteurs. Pour les acheteurs internationaux et les ingénieurs techniques, il est essentiel de définir à la fois la nuance et l’état de l’alliage dans les documents d’achat, et de donner la priorité aux fournisseurs capables d’offrir des enregistrements de traitement thermique traçables. Travailler avec des fournisseurs professionnels commeShanghai Perfect Industry Co., Ltd., les importateurs mondiaux peuvent se procurer des tôles, des tubes, des barres omnibus, des barres et des profilés en aluminium de qualité constante pour garantir le bon déroulement des projets à l'étranger.


